01

Kovácsolás
Közel háló alakúra kovácsolt nyersdarab, így a foggyökér folyamatos szemcseáramlást biztosít.


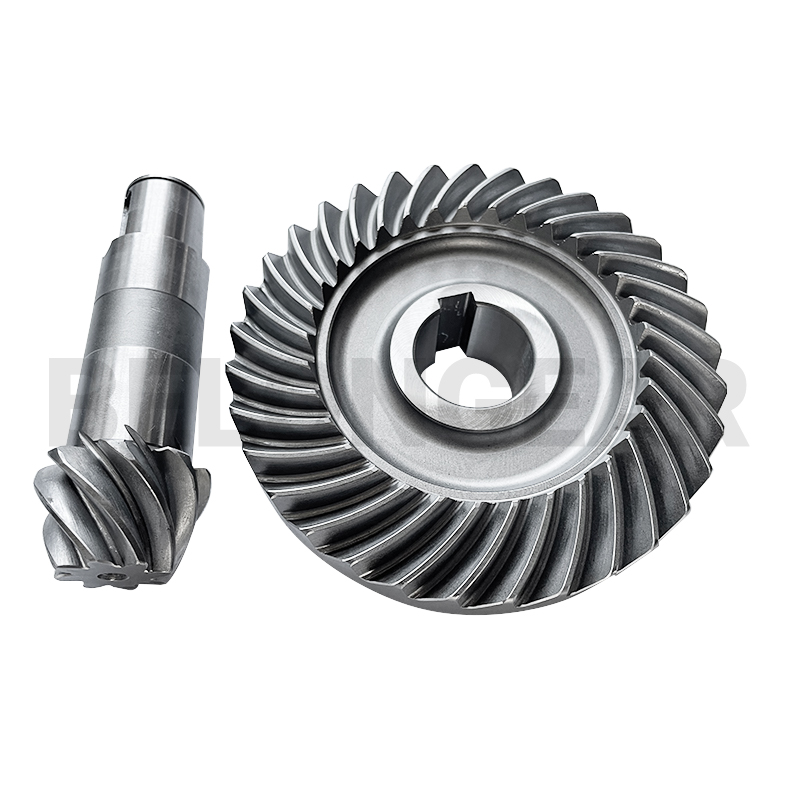
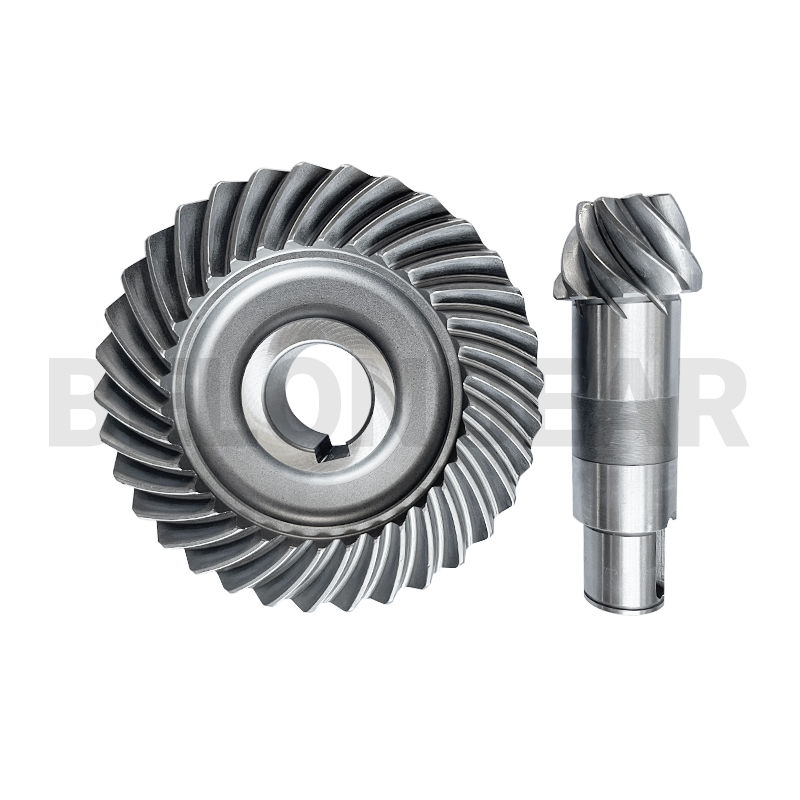

Egy ferde kúpkerekes hajtóműves motor egy derékszögű kúpfokozatot helyez el egy ferde reduktor elé, így a kúppár határozza meg az egész egység zajszintjét. Ezeket a DIN 8-as készleteket párosítva átlapolják, hogy a fokozat csendes maradjon.
Egy spirális kúpkerekes fogaskereket ugyanúgy meghatároz a fogazat kidolgozása, mint a méretei. Az útvonal határozza meg az elérhető pontosságot, a zajszintet és a költségeket, ezért a rajz kiadása előtt egyeztetnek róla, nem pedig a műhelyre bízzák.
| Útvonal | Hogyan készül el a fog | Kiválasztva, amikor | Korlátozás |
|---|---|---|---|
| Gleason lecsapottEZ AZ OLDAL | A fogakat párosával lecsiszolják, megedzik, majd Gleason-féle leppelővel lepplik. A fogpárt abrazív pasztával futtatják össze, így az érintkezés az egész fogon kialakul, nem csak ott, ahol a maró elhagyta. | Csendes futás mérsékelt sebességen; nagy térfogat; a klasszikus autóipari és hajtóműves motoros megoldás. | A leppeléssel korrigálható az érintkezés, nem a vágott fog geometriája, így az elérhető pontosság az edzés előtt beállítható. |
| Gleason talaj | Edzés után a fogoldalakat Gleason-köszörűn köszörülik. A köszörülés korrigálja az edzés során keletkező torzulást, így a kész fog szűk profiltűrésen belül marad, ahelyett, hogy a felület megmentéséhez csak leppelésre lenne szükség. | Nagyobb sebesség, pontosabb leppelés és alacsonyabb zajszint, mint a tükrös megmunkálás; ez a folyamatos üzemű sebességváltók útja. | A csiszolás lassabb és költségesebb befejező lépés, ezért ott választják, ahol a pontosság indokolja. |
| Klingelnberg kemény vágás | A fogakat durván, puhára csiszolják, edzik, majd keményre csiszolják egy Klingelnberg-gépen. Az edzett fog levágása elkerüli a külön csiszolási műveletet, és a fogfelület mentes marad a csiszolási nyomoktól. | Kemény simítás nehezen köszörülhető helyeken, valamint Klingelnberg-rendszerű geometriához. | A lágy durva forgácsolásnak a megfelelő anyagból kell kilépnie, ezért a durva és a kemény forgácsolást egyetlen műveletként tervezzük. |
Az alábbi értékek a tétel rajzából származnak. Ahol az oldal anyagot vagy pontossági fokozatot ad meg, azt itt is megismétljük; minden mást a rajz áttekintése során egyeztetünk Önnel, nem pedig a katalógusból feltételezünk.
| Tétel | Ez a termék | Hogyan erősítik meg |
|---|---|---|
| Sebességváltó típusa | Kúpkerekes és fogaskerék pár ferde kúpkerekes hajtóműves motorhoz | Rajz |
| Pontosság | DIN 8 | Pontossági jelentés |
| Végső | Párosítva lekörözték | Hálózási jelentés |
| Anyag | Rajz szerinti edzhető ötvözött acél | Anyagtanúsítvány |
| Vám | Szállítószalag- és anyagmozgató hajtóműves motorok | Rajz |
| Szállítási terjedelem | Összeillesztett pár, összeszerelésre kész | Hálózási jelentés |
A hajtóműves motorpárokat nagy tételben vásárolják, így a költségtényezők eltérnek az egyszeri csere költségtényezőitől.
A mennyiség indokolttá teszi egy erre a célra szolgáló lappolási beállítás használatát, ami jobban megváltoztatja az egységárat, mint bármely más bemeneti tényező.
A furat, a váll és a rögzítési távolságnak egységről egységre meg kell ismétlődnie, vagy minden összeszerelést kézzel kell elvégezni.
A gyártási sorozaton belüli szoros sáv páros illeszkedést jelent, nem csak a tűréshatárra vágást.
Minél csendesebb a követelmény, annál többe kerül a csiszolás és az ellenőrzés.
A ferdehátú meghajtásokkal kapcsolatos panaszok többsége az összeszerelésből ered, nem pedig a fogakból. Ez az a három pont, amit a szerelőnek ellenőriznie kell a gépen.
A fogat levágják, megedzik, majd a saját fogaskerékéhez csiszolják. A csiszolás az, ami az egész felületen érintkezést biztosít, így a kész fogpár illeszkedik, nem pedig felcserélhető.
Közel háló alakúra kovácsolt nyersdarab, így a foggyökér folyamatos szemcseáramlást biztosít.

Furat, felületek és szerelési váll esztergált; ezekből készülnek a fogak vágásának és mérésének alappontjai.

Gleason-gépen vágott spirális fogak a rajzon látható osztókúphoz és szerelési távolsághoz igazítva.

Karburálás, edzés és megeresztés a megadott házmélységre és magkeménységre.

A furat- és illesztőátmérőket edzés után köszörülik, így a fogaskerék pontosan a referenciapontokhoz igazodik.

A rajz szerint megmunkált reteszhornyok, menetek és fúrt elemek.

A párat csiszolóanyaggal párosítják össze, ami érintkezést hoz létre és holtjátékot okoz.

Jelölje meg az azonosítót és a hőszámot, hogy az átlapolt pár a tömítés során is együtt maradjon.

Tisztított, korrózióvédelemmel ellátott, belső dobozba, kartonba és faládába csomagolva.
Az útvonal dönti el, hogy mely ellenőrzések érvényesek. Minden készletet a fogaskerék közepén mérnek, a párt összekapcsolják, és az eredményeket az áruval együtt adják ki, ahelyett, hogy belül tárolnák őket.

Furat, felület és szerelési távolság a rajzhoz képest.Dimenziójelentés

A nyersanyag kémiai és mechanikai tulajdonságai.Anyagtanúsítvány

Felületi keménység edzés és megeresztés után.Hőkezelési jelentés

A fogréteg mélysége és mikroszerkezete.Hőkezelési jelentés

Az oldalfelület érdessége leppelést követően, ami zajt okoz.Érdességjelentés

Fogpontosság és ütés a fogaskerék-mérő központon.Pontossági jelentés

Érintkezési minta és holtjáték az összeszerelt páron.Hálózási jelentés
A spirális kúpkerekes fogaskerekeket a nagy sebességű, sima, derékszögű átvitelhez választják. A Belon ezekbe az iparágakba szállít fogaskerekeket.
 Étel és ital
 Építés
 Automatizálás
 Kohászat
Ez az a pontossági sáv, amelyben a hajtóműves motorok piaca működik: elég szűk a csendes futáshoz, mennyiségileg elérhető leppeléssel. A szigorúbb minőségek többe kerülnek, mint amennyit a zajcsökkentési előny általában indokol.
Kialakítja az érintkezési mintázatot és holtjátékot hoz létre a páron. Nem vágja újra a fogat, így a vágott geometriának tökéletesnek kell lennie az edzés előtt.
A fogaskerékkészlet független a kimenő tengely elrendezésétől; a párt a rajz szerint vágják le, és a tengelycsatlakozás a hajtóműves motor építőjénél marad.
A szerelési távolság betartásával és páronkénti holtjáték deklarálásával, majd minden egyes készlet érintkezőjének ellenőrzésével a mintavételezés helyett.
Küldje el a rajzot vagy a kopott párt a szerelési távolsággal és a igénybevétellel együtt. Az útvonal, az anyag és a pontosság ezután ellenőrizhető a gép tényleges igényei alapján.